
বাড়ি / খবর / শিল্প খবর / ফিউশন পাইপিং গাইড: PP-R এবং PE এর জন্য সকেট, বাট এবং ইলেক্ট্রোফিউশন পদ্ধতি
শিল্প খবর
Nov 16,2026
ফিউশন পাইপিং গাইড: PP-R এবং PE এর জন্য সকেট, বাট এবং ইলেক্ট্রোফিউশন পদ্ধতি
ফিউশন পাইপিং একটি সহজ প্রশ্নের একটি বাস্তব উত্তর: আপনি কিভাবে থার্মোপ্লাস্টিক পাইপে যোগ দেবেন যাতে জয়েন্টটি পাইপের মতো কাজ করে? তাপ ফিউশন দুটি পৃষ্ঠকে নরম করে, তাদের একসাথে চাপ দেয় এবং একটি অবিচ্ছিন্ন উপাদানে ঠান্ডা হতে দেয়। PP-R, PE, এবং সম্পর্কিত পলিওলফিন সিস্টেমের জন্য, সেই একটি ধারণা সকেট ফিউশন, বাট ফিউশন, স্যাডল ফিউশন এবং ইলেক্ট্রোফিউশন সমর্থন করে। প্রতিটি পদ্ধতির নিজস্ব সরঞ্জাম এবং নিজস্ব ক্ষেত্রের অভ্যাস আছে।
আপনি যদি সাইটে সময় কাটিয়ে থাকেন তবে আপনি একটি জয়েন্ট যা ঝরঝরে দেখায় এবং একটি জয়েন্টের মধ্যে পার্থক্য জানেন। Fuyi Tools-এ আমরা ফিউশন ওয়েল্ডার এবং তাদের চারপাশে প্রস্তুতির সরঞ্জাম তৈরি করি, এবং আমরা দেখতে পাই যে বেশিরভাগ সমস্যাগুলি হিটিং প্লেট তাপমাত্রায় পৌঁছানোর অনেক আগেই শুরু হয়। পরিষ্কার পাইপ, সঠিক চিহ্নিতকরণ, এবং একটি শান্ত শীতল সময় মেশিন যতটা গুরুত্বপূর্ণ।
ফিউশন পাইপিং কি কভার করে
ফিউশন পাইপিং একটি একক পণ্য বা একক জোড় নয়। এটি থার্মোপ্লাস্টিক পাইপের জন্য তাপ-সংযোগ পদ্ধতির একটি পরিবার। আপনি যে পদ্ধতিটি বেছে নেবেন তা নির্ভর করে ব্যাস, উপাদান, অ্যাক্সেস এবং আপনি যে মানদণ্ডে কাজ করেন তার উপর।
সকেট ফিউশন
একটি উত্তপ্ত সরঞ্জাম পাইপের বাইরে এবং ফিটিং এর ভিতরে গরম করে। দুটি একসাথে ধাক্কা এবং ঠান্ডা হওয়া পর্যন্ত রাখা হয়। এটি ছোট PP-R এবং PE পরিষেবাগুলিতে সাধারণ, সাধারণত 20 মিমি থেকে 110 মিমি পর্যন্ত।
বাট ফিউশন
পাইপের প্রান্তগুলি বর্গাকার মুখোমুখি, একটি প্লেটে উত্তপ্ত করা হয় এবং নিয়ন্ত্রিত চাপে একসাথে চাপ দেওয়া হয়। এটি বড় PE মেইনগুলির জন্য উপযুক্ত এবং 63 মিমি থেকে ঊর্ধ্বমুখী ব্যাস কভার করতে পারে।
স্যাডল ফিউশন
একটি শাখা আউটলেট একটি প্রধান পাইপের পাশে মিশ্রিত করা হয়। এটি পরিষেবা সংযোগ এবং গরম ট্যাপগুলির জন্য ব্যবহৃত হয়, যেখানে একটি সম্পূর্ণ টি অব্যবহার্য হবে।
ইলেক্ট্রোফিউশন
ফিটিং একটি গরম তারের রয়েছে. কারেন্ট তারের মধ্য দিয়ে যায়, ইন্টারফেস গলে যায় এবং পাইপের চারপাশে ফিটিং ঠান্ডা হয়। এটি আঁটসাঁট পরিখা, মেরামত এবং বড় জিনিসপত্রের জন্য দরকারী।
সাধারণ নিয়মগুলি সহজ: পৃষ্ঠগুলি অবশ্যই পরিষ্কার হতে হবে, তাপমাত্রা অবশ্যই সঠিক হতে হবে, অংশগুলি অবশ্যই সারিবদ্ধ হতে হবে এবং জয়েন্টগুলিকে বিঘ্ন ছাড়াই শীতল হতে হবে। এর মধ্যে যেকোন একটি এড়িয়ে যান এবং পাইপটি এখনও যুক্ত দেখা যেতে পারে, কিন্তু ইন্টারফেসটি একজাতীয় হবে না।
সকেট ফিউশন, ধাপে ধাপে
সকেট ফিউশন প্রায়ই প্রথম পদ্ধতি যা একজন পাইপ ফিটার শেখে। এটি বহনযোগ্য, সরাসরি এবং পরিদর্শন করা সহজ। নীচের ক্রমটি আমরা PP-R এবং PE কাজের জন্য সুপারিশ করি, সতর্কতা সহ যে পাইপ বা ফিটিং প্রস্তুতকারকের তাপমাত্রা এবং সময় চার্ট সর্বদা অগ্রাধিকার নেয়।
1. বর্গক্ষেত্র কাটা এবং চেক
একটি ধারালো প্লাস্টিকের পাইপ কাটার ব্যবহার করুন। একটি আঁকাবাঁকা কাটা জয়েন্টের একপাশে লোড করে এবং সন্নিবেশের গভীরতাকে অবিশ্বস্ত করে তোলে।
2. সন্নিবেশ গভীরতা চিহ্নিত করুন
একটি গভীরতা চিহ্ন প্রসাধন নয়. এটি আপনাকে বলে যে পাইপটি গলে যাওয়া শুরু করার আগে সকেটের নীচে পৌঁছেছে।
3. পরিষ্কার এবং স্ক্র্যাপ
ময়লা, জল এবং তেল মুছে ফেলুন। PE-তে, অক্সাইড স্তরটি স্ক্র্যাপ করুন। PP-R-এ, একটি পরিষ্কার শুকনো কাপড় প্রায়ই যথেষ্ট, কিন্তু চেক এড়িয়ে যাবেন না।
4. উভয় পৃষ্ঠতল তাপ
গরম করার সরঞ্জামটিকে উপাদানের চার্ট তাপমাত্রায় সেট করুন। অনেক PP-R সিস্টেমের জন্য যা প্রায় 260°C। সম্পূর্ণ সময়ের জন্য পাইপ বাইরে এবং ভিতরে ফিটিং গরম করুন, সংক্ষিপ্ত সংস্করণ নয়।
5. মোচড় ছাড়া যোগদান করুন
উভয় অংশ সরান, তাদের সোজা একসঙ্গে ধাক্কা, এবং ধরে রাখুন। মোচড় গলন মুছা এবং একটি চ্যানেল তৈরি করতে পারে।
6. সংযম অধীনে শীতল
জয়েন্টটি সেট না হওয়া পর্যন্ত ধরে রাখুন। জল দিয়ে ঠাণ্ডা করবেন না, পাইপ বাঁকবেন না এবং এটি উষ্ণ থাকা অবস্থায় পরীক্ষা করবেন না।
একটি ধ্রুবক-তাপমাত্রার মেশিন বারবার জয়েন্টগুলির মাধ্যমে প্লেটকে স্থিতিশীল রাখে। একটি ডিজিটাল মডেল প্রকৃত তাপমাত্রা দেখায়, যা দিন ঠান্ডা হলে, বিদ্যুৎ সরবরাহ অসম বা ক্রু দ্রুত কাজ করলে সাহায্য করে। 20-63 মিমি সাইটের কাজের জন্য, একটি পোর্টেবল ইউনিট যেমন আমাদের FYF63 ধ্রুব-তাপমাত্রা সকেট ওয়েল্ডার হল এমন একটি টুল যা রুটিনকে সহজ রাখে।
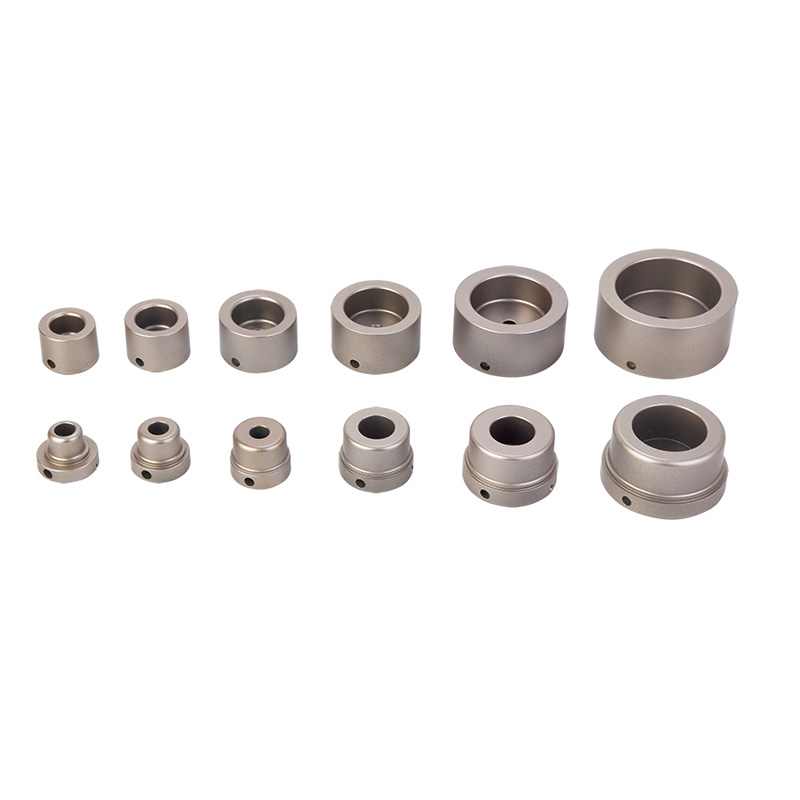 PPR এবং HDPE-এর জন্য FYF63 ধ্রুবক-তাপমাত্রা সকেট ফিউশন ওয়েল্ডার 20-60 মিমি পিপিআর এবং এইচডিপিই সকেট জয়েন্টগুলির জন্য পোর্টেবল ধ্রুবক-তাপমাত্রার ইউনিট, তাপমাত্রা নিয়ন্ত্রণ সাইটের জল এবং গ্যাস পাইপলাইনের কাজের জন্য উপযুক্ত। পণ্য দেখুন →
আপনি যদি একটি গভীর ফিল্ড চেকলিস্ট চান, আমাদের নোট চালু একটি শক্তিশালী, ফুটো-মুক্ত সকেট জোড়ের জন্য সর্বোত্তম অনুশীলন মেশিন সঙ্গে রাখা মূল্য.
বাট ফিউশন এবং ইলেক্ট্রোফিউশন: বিভিন্ন কাজ, একই যুক্তি
বাট ফিউশন এবং ইলেক্ট্রোফিউশন প্রায়শই তুলনা করা হয়, তবে তারা বিভিন্ন ক্ষেত্রের সমস্যার সমাধান করে। বাট ফিউশন হল দুটি পাইপের প্রান্তের মধ্যে একটি চাপ জয়েন্ট। ইলেক্ট্রোফিউশন হল একটি ফিটিং-ভিত্তিক জয়েন্ট, যা কারেন্ট এবং একটি নিয়ন্ত্রিত গলে চালিত হয়। উভয়ই প্রস্তুতির উপর নির্ভর করে এবং উভয়ই শাস্তির শর্টকাট।
| পদ্ধতি | সাধারণ ব্যাস | সেরা ফিট | প্রধান ওয়াচ পয়েন্ট |
|---|---|---|---|
| সকেট ফিউশন | 20-110 মিমি | ছোট এবং মাঝারি PP-R/PE পরিষেবা | সন্নিবেশ গভীরতা এবং কোন মোচড় |
| বাট ফিউশন | 63 মিমি এবং তার উপরে | বড় PE মেইন এবং ট্রান্সমিশন কাজ | মুখোমুখি, প্রান্তিককরণ, এবং চাপ |
| স্যাডল ফিউশন | 32-315 মিমি | শাখা সংযোগ এবং গরম কল | আউটলেট ফিট এবং clamping |
| ইলেক্ট্রোফিউশন | 20-315 মিমি এবং তার বেশি | টাইট অ্যাক্সেস, মেরামত, এবং বড় জিনিসপত্র | স্ক্র্যাপিং, আর্দ্রতা এবং কুলিং |
পরিখার কাজ এবং মেরামতের জন্য, একটি বৈদ্যুতিন সংকেতের মেরু বদল ইলেক্ট্রোফিউশন ইউনিট সরানো সহজ এবং অস্থায়ী শক্তিতে সহজ। আমাদের 20-315 মিমি বৈদ্যুতিন সংকেতের মেরু বদল মডেলটি এই ধরণের দিনের জন্য ডিজাইন করা হয়েছে: একটি কেস, একটি পরিষ্কার ডিসপ্লে এবং সাধারণ PE ফিটিংগুলির জন্য যথেষ্ট আউটপুট৷
 FYEFM-315 20-315 মিমি ইনভার্টার ইলেক্ট্রোফিউশন ওয়েল্ডিং মেশিন 20 থেকে 315 মিমি পর্যন্ত PP-R, PP এবং HDPE ফিটিংসের জন্য পোর্টেবল বৈদ্যুতিন সংকেতের মেরু বদল ইলেক্ট্রোফিউশন ইউনিট, ট্রেঞ্চ এবং মেরামতের কাজের জন্য প্রদর্শন এবং সংরক্ষিত রেকর্ড সহ। পণ্য দেখুন →
টেবিলটি একটি নির্দেশিকা, একটি নির্দিষ্টকরণ নয়। সর্বদা ফিটিং প্রস্তুতকারকের শীতল সময় এবং প্রকল্পের পরীক্ষার প্রয়োজনীয়তা নিশ্চিত করুন।
ছোট সরঞ্জাম যে জয়েন্ট সিদ্ধান্ত
ফিউশন মেশিনগুলি মনোযোগ আকর্ষণ করে, তবে ছোট সরঞ্জামগুলি সিদ্ধান্ত নেয় যে মেশিনটি তার কাজ করতে পারে কিনা। একটি ঢালাইকারী একটি পাইপ ঠিক করতে পারে না যা বর্গাকার থেকে কাটা হয়েছিল বা এমন একটি পৃষ্ঠ যা কখনও স্ক্র্যাপ করা হয়নি৷
পাইপ কাটার
একটি ধারালো কাটার একটি বর্গাকার শেষ দেয়। র্যাচেট এবং রোটারি কাটারগুলি বড় PE এবং আঁটসাঁট জায়গায় সাহায্য করে।
চ্যামফারিং সরঞ্জাম
একটি চেমফার পাইপটিকে সকেটে নিয়ে যায় এবং গলানোর সম্ভাবনা কমিয়ে দেয়। আমরা তৈরি করি মেট্রিক এবং ইঞ্চি চ্যামফারিং সরঞ্জাম বিভিন্ন পাইপ স্ট্যান্ডার্ডের জন্য, কারণ একটি 20 মিমি পিপি-আর লাইন এবং একটি 110 মিমি পিই লাইন একই এন্ট্রি কোণের জন্য জিজ্ঞাসা করে না।
ইলেক্ট্রোফিউশন scrapers
স্ক্র্যাপার অক্সাইড স্তরটি সরিয়ে দেয় এবং ফিটিংটিকে একটি পরিষ্কার পৃষ্ঠ দেয়। গভীরতা এবং ধারাবাহিকতা গতির চেয়ে বেশি গুরুত্বপূর্ণ।
ঠান্ডা রিং pliers
এগুলি পাইপ পৃষ্ঠের ক্ষতি না করে ঠাণ্ডা রিং এবং সম্পর্কিত উপাদানগুলিকে আসন এবং অবস্থান করতে সহায়তা করে।
একটি স্ক্র্যাপার একটি ভাল উদাহরণ। এটি দেখতে সহজ, কিন্তু ব্লেডের গভীরতা, কোণ এবং সম্পূর্ণ পরিধি পরীক্ষা করার অভ্যাসই এটিকে কাজ করে। আমাদের FYEPS400 স্ক্র্যাপার সেই পুনরাবৃত্তিযোগ্য, HDPE পাইপে সম্পূর্ণ-মোড়ানো প্রস্তুতির জন্য তৈরি করা হয়েছে।
 FYEPS400 ইলেক্ট্রোফিউশন HDPE পাইপ স্ক্র্যাপার 400 মিমি পর্যন্ত Ø400 মিমি পর্যন্ত ইলেক্ট্রোফিউশন প্রস্তুতির জন্য সম্পূর্ণ-মোড়ানো HDPE পাইপ স্ক্র্যাপার, ফিটিং করার আগে সামঞ্জস্যপূর্ণ ব্লেডের গভীরতা এবং পরিধি পরীক্ষা করতে সহায়তা করে। পণ্য দেখুন →
একটি ফিউশন পাইপিং সেটআপ নির্বাচন করা
কোন সার্বজনীন ফিউশন কিট নেই. সঠিক সেটআপ পাইপ দিয়ে শুরু হয়, ক্যাটালগ নয়।
- উপাদান: PP-R, PE, এবং PVDF এর বিভিন্ন তাপমাত্রা এবং প্রস্তুতির প্রয়োজন রয়েছে।
- ব্যাস: ছোট সকেট কাজ বহনযোগ্যতা পুরস্কার; বড় মেইনগুলির মুখোমুখি, চাপ এবং উত্তোলন প্রয়োজন।
- অ্যাক্সেস: একটি পরিখা, একটি সিলিং শূন্যতা, বা একটি উদ্ভিদ ঘর একটি ফিটিং-ভিত্তিক পদ্ধতিকে একমাত্র ব্যবহারিক পছন্দ করতে পারে।
- শক্তি: বাট ফিউশন হিটার এবং ড্রাইভের জন্য একটি স্থিতিশীল সরবরাহ প্রয়োজন; বৈদ্যুতিন সংকেতের মেরু বদল ইলেক্ট্রোফিউশন সাইট শক্তি আরো ক্ষমাশীল.
- দক্ষতা: একটি ডিজিটাল প্রদর্শন সাহায্য করে, কিন্তু প্রশিক্ষণ এবং একটি ধারাবাহিক রুটিন আরও সাহায্য করে।
- ডকুমেন্টেশন: তাপমাত্রা, সময়, চাপ এবং অপারেটর রেকর্ড করুন। একটি জয়েন্ট যা আপনি ট্রেস করতে পারবেন না এমন একটি জয়েন্ট যা আপনি রক্ষা করতে পারবেন না।
একটি সংবেদনশীল কিটে প্রায়ই একটি প্রাথমিক ওয়েল্ডার, গরম করার সরঞ্জামগুলির একটি মিলিত সেট, একটি বর্গাকার কাটার, একটি স্ক্র্যাপার, একটি চেমফারিং টুল এবং তাপমাত্রার জন্য একটি ক্রমাঙ্কন পরীক্ষা অন্তর্ভুক্ত থাকে। ব্যাস-নির্দিষ্ট সন্নিবেশ এবং একটি পরিষ্কার স্টোরেজ বক্স যোগ করুন এবং ক্রুদের উন্নতি করার জন্য কম কারণ রয়েছে।
ক্ষেত্রের গুণমান: কি ভুল হয় এবং কেন
বেশিরভাগ ফিউশন ত্রুটি রহস্যজনক নয়। তারা চাপ পরীক্ষার আগে সূত্র ছেড়ে.
লক্ষণগুলি আপনি দেখতে পারেন
- একটি গুটিকা যা একপাশে অসমান বা অনেক ছোট
- একটি ফিটিং যা ইলেক্ট্রোফিউশনের সময় অ্যালার্ম করে
- একটি পাইপ যা খুব সহজে বা একেবারেই নয়
- একটি জয়েন্ট যা প্রথম চাপ চেক এ কাঁদে
প্রথমে কি চেক করতে হবে
- বর্গক্ষেত্র, গভীরতা চিহ্ন এবং সন্নিবেশ লাইন কাটা
- হিটার প্লেটের তাপমাত্রা এবং পরিচ্ছন্নতা
- স্ক্র্যাপিং গভীরতা এবং পূর্ণ পরিধি
- শীতল করার সময় শীতল করার সময় এবং আন্দোলন
একটি জয়েন্ট ব্যর্থ হলে, এটি উদ্ধার করার চেষ্টা না করে কেটে ফেলুন। একটি দূষিত ইন্টারফেসের উপর একটি পুনরায় ঢালাই খুব কমই একটি নতুন জয়েন্টের মত আচরণ করে। ব্যর্থ নমুনা রাখুন, শর্ত রেকর্ড করুন এবং একটি পরিচিত রেফারেন্সের বিরুদ্ধে মেশিনটি পরীক্ষা করুন।
উন্নত ফিউশন জয়েন্টগুলির জন্য একটি ব্যবহারিক রুটিন
একটি ভাল ফিউশন পাইপিং প্রোগ্রাম পুনরাবৃত্তির উপর নির্মিত, বীরত্ব নয়। নীচের রুটিনটি প্রতিদিন ব্যবহার করার জন্য যথেষ্ট সংক্ষিপ্ত।
- তাপমাত্রা পরীক্ষা এবং একটি পরিষ্কার গরম করার পৃষ্ঠ দিয়ে দিন শুরু করুন।
- প্রথম জয়েন্টের আগে পাইপের আকারের সাথে গরম করার সরঞ্জাম, স্ক্র্যাপার এবং চেম্ফারকে মিলিয়ে নিন।
- ভ্যানে নয়, মেশিনে একটি লিখিত চার্ট রাখুন।
- যখন আবহাওয়া তীব্রভাবে পরিবর্তিত হয় তখন ক্রুদের থামান; বাতাস এবং বৃষ্টি শীতল পরিবর্তন.
- প্রতিটি জয়েন্ট লগ করুন এবং স্পেসিফিকেশন এটির জন্য জিজ্ঞাসা করলে ধ্বংসাত্মক পরীক্ষার জন্য নমুনা রাখুন।
প্রশিক্ষণ হার্ডওয়্যারের মতোই গুরুত্বপূর্ণ। সন্নিবেশ গভীরতা এবং শীতল সম্পর্কে পাঁচ মিনিটের ব্রিফিং মেরামতের একটি দিন বাঁচাতে পারে। Fuyi Tools-এ, আমরা একটি সাধারণ মেশিন বিক্রি করব যা একজন ক্রু বুঝতে পারে একটি জটিল মেশিন যা তার ক্ষেত্রে থাকে।
ফিউশন পাইপিং FAQ
ফিউশন পাইপিং কি ঢালাইয়ের মতোই?
অনুশীলনে, হ্যাঁ। তাপ সংযোজন থার্মোপ্লাস্টিকের জন্য একটি ঢালাই প্রক্রিয়া, তবে এটি ধাতব ঢালাইয়ের মতো নয়। পাইপ এবং ফিটিং গলে যায় এবং ফিলার ধাতু ছাড়াই একত্রিত হয়।
PP-R এবং PE কি একসাথে মিলিত হতে পারে?
তারা বিভিন্ন দ্রবীভূত আচরণ সঙ্গে বিভিন্ন উপকরণ. একটি সরাসরি জয়েন্ট বাঞ্ছনীয় নয়। সিস্টেমের জন্য অনুমোদিত একটি ট্রানজিশন ফিটিং বা যান্ত্রিক সংযোগ ব্যবহার করুন।
সকেট ফিউশনের জন্য আমার কোন তাপমাত্রা ব্যবহার করা উচিত?
পাইপ বা ফিটিং প্রস্তুতকারকের চার্ট অনুসরণ করুন। অনেক PP-R সিস্টেম প্রায় 260°C ব্যবহার করে, কিন্তু PE এবং বৃহত্তর প্রাচীরের বেধ ভিন্ন হতে পারে। চার্ট, অভ্যাস নয়, রেফারেন্স।
কতক্ষণ একটি ফিউশন জয়েন্ট ঠান্ডা করা উচিত?
ইন্টারফেস সম্পূর্ণরূপে সেট করার জন্য যথেষ্ট দীর্ঘ। সময় ব্যাস, প্রাচীর বেধ, উপাদান, এবং পরিবেষ্টিত অবস্থার উপর নির্ভর করে। গরম থাকা অবস্থায় জয়েন্টে চাপ দেবেন না বা বাঁকবেন না।
সকেট ফিউশন or electrofusion?
সকেট ফিউশন is direct and portable for smaller diameters. Electrofusion is often better in tight access, for repairs, and for fittings where a heating tool cannot reach. The project specification usually decides.
আমি কিভাবে একটি ফিউশন জয়েন্ট পরীক্ষা করব?
চাক্ষুষ পরিদর্শন এবং মাত্রিক চেক দিয়ে শুরু করুন। তারপর প্রকল্পের চাপ পরীক্ষা এবং ডকুমেন্টেশন প্রয়োজনীয়তা অনুসরণ করুন। যোগ্যতার কাজের জন্য, নমুনাগুলির ধ্বংসাত্মক পরীক্ষা পরিষ্কার ছবি দেয়৷৷
সম্পর্কিত পণ্য


 +86-158 6813 9123
 +86-571- 82432777

 নং 7 ইয়াংগুয়াং রোড, লিনপু শিল্প এলাকা, হাংঝো শহর, ঝেজিয়াং প্রদেশ, চীন
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
