
বাড়ি / খবর / শিল্প খবর / ফিউজিং মেশিন ব্যাখ্যা করা হয়েছে: পাইপ পেশাদারদের জন্য একটি ব্যবহারিক সকেট এবং ইলেক্ট্রোফিউশন গাইড
শিল্প খবর
Nov 09,2026
ফিউজিং মেশিন ব্যাখ্যা করা হয়েছে: পাইপ পেশাদারদের জন্য একটি ব্যবহারিক সকেট এবং ইলেক্ট্রোফিউশন গাইড
একটি ফিউজিং মেশিন প্রতারণামূলকভাবে সহজ কিছু করে: এটি দুটি প্লাস্টিকের পৃষ্ঠকে উত্তপ্ত করে যতক্ষণ না তারা নরম হয় এবং গলে যায়, তারপরে একটি অবিচ্ছিন্ন অংশে ঠান্ডা হতে দেয়। পরামিতিগুলি সঠিক হলে, জয়েন্টটি এর উভয় পাশের পাইপের প্রাচীরের চেয়ে শক্তিশালী শেষ হয়। যখন তারা ভুল হয়, এটি একটি ফুটো হয়ে যায় যা মাস পরে দেখা যায়, সাধারণত একটি মেঝে স্ল্যাবের নীচে বা একটি প্রাচীরের ভিতরে।
এই কারণেই আমরা ফিউজিং মেশিনগুলিকে সাধারণ পাওয়ার সরঞ্জাম হিসাবে বিবেচনা না করে প্রক্রিয়া সরঞ্জাম হিসাবে বিবেচনা করি। গত ষোল বছরে আমরা সকেট ফিউশন মেশিন, ইলেক্ট্রোফিউশন মেশিন এবং হ্যান্ড টুলস ডিজাইন করেছি এবং তৈরি করেছি যা তাদের সমর্থন করে, ইউরোপ, রাশিয়া, উত্তর আমেরিকা, ল্যাটিন আমেরিকা এবং এশিয়া জুড়ে ঠিকাদার, পরিবেশক এবং আমদানিকারকদের কাছে পাঠানো হয়। এই নির্দেশিকাটি এই মেশিনগুলি কীভাবে কাজ করে, প্রতিটি প্রকার কোথায় ফিট করে এবং কেনার আগে কী পরীক্ষা করতে হবে সে সম্পর্কে আমরা যা শিখেছি তা সংগ্রহ করে।
আপনি একটি ছোট প্লাম্বিং কাজের উদ্ধৃতি দিচ্ছেন বা সমাহিত PE প্রধানের জন্য সরঞ্জাম নির্দিষ্ট করছেন, একই প্রশ্ন বারবার আসে: কোন ফিউশন পদ্ধতি, কোন মেশিনের আকার, কোন আনুষাঙ্গিক এবং কিভাবে আপনি ইনস্টলারদের একটি দল জুড়ে মান বজায় রাখেন? এর মধ্য দিয়ে চলুন।
16 আমাদের মেশিনের পিছনে রপ্তানির অভিজ্ঞতার বছর
20-315 মিমি পাইপ বাইরে ব্যাস আমাদের পরিসীমা দ্বারা আচ্ছাদিত
2 ফিউশন পদ্ধতি সমর্থিত: সকেট এবং ইলেক্ট্রোফিউশন
মেট্রিক ইঞ্চি টুল এবং ফিটিং মান আমরা উত্পাদন
"ফিউজিং মেশিন" আসলে কি কভার করে
দৈনন্দিন ভাষায়, ফিউজিং মেশিনের অর্থ হ্যান্ড-হেল্ড হিটিং আয়রন থেকে ট্রেলার-মাউন্ট করা বাট ফিউশন রিগ পর্যন্ত যেকোনো কিছু হতে পারে। আমাদের নিজস্ব ক্যাটালগে শব্দটি চারটি ব্যবহারিক গোষ্ঠীকে কভার করে এবং আপনি কোন গ্রুপে কেনাকাটা করছেন তা জেনে আপনি যখন বিভিন্ন সরবরাহকারীদের থেকে উদ্ধৃতিগুলি তুলনা করেন তখন বিস্ময়কর পরিমাণ বিভ্রান্তি বাঁচায়।
ধ্রুবক তাপমাত্রা সকেট ফিউশন মেশিন
একটি নির্দিষ্ট থার্মোস্ট্যাট কাজের তাপমাত্রায় গরম করার সরঞ্জামটি ধরে রাখে। কিছু নব, শক্ত নির্মাণ, এবং আমাদের রেঞ্জের মডেলগুলি সাধারণত 20 মিমি থেকে 110 মিমি পর্যন্ত ব্যাসের বাইরের পাইপকে কভার করে।
ডিজিটাল সকেট ফিউশন মেশিন
একটি এলইডি বা এলসিডি উইন্ডো প্রকৃত তাপমাত্রা দেখায়, তাই একজন ইনস্টলার এটিকে বিশ্বাস করার পরিবর্তে সেটিংস নিশ্চিত করতে পারে। আমাদের ডিজিটাল মডেল 20 মিমি থেকে 200 মিমি পর্যন্ত প্রসারিত।
ইলেক্ট্রোফিউশন মেশিন
এগুলি ইলেক্ট্রোফিউশন ফিটিং এর ভিতরে ঢালাই প্রতিরোধের তারকে শক্তি দেয়। আমরা ট্রান্সফরমার শৈলী এবং বৈদ্যুতিন সংকেতের মেরু বদল শৈলী ইউনিট উভয়ই তৈরি করি, ছোট ব্যাস থেকে 315 মিমি পাইপ পর্যন্ত ফিটিং কভার করি।
বেঞ্চ এবং ওয়ার্কশপ মেশিন
পাইপে বহন করার পরিবর্তে একটি ওয়ার্কটেবলে মাউন্ট করা হয়, এগুলি প্রিফেব্রিকেটিং স্পুল, বারবার ছোট ছোট উপাদান এবং প্রশিক্ষণের জন্য ব্যবহৃত হয়।
বেঞ্চ গ্রুপ একটি বিশেষ উল্লেখের দাবি রাখে কারণ এটি প্রায়শই উপেক্ষা করা হয়। ক বেঞ্চ সকেট ফিউশন ওয়েল্ডিং মেশিন একটি ফ্যাব্রিকেটরকে একটি লাইভ সাইটের শব্দ এবং ধুলো থেকে দূরে একটি জিগের উপর অভিন্ন সমাবেশ তৈরি করতে দেয় এবং তারপরে সমাপ্ত স্পুলটিকে ইনস্টলেশন পয়েন্টে নিয়ে যেতে দেয়। রাইজার অ্যাসেম্বলি বা ম্যানিফোল্ড সেটের মতো পুনরাবৃত্তিমূলক কাজের জন্য, এটি সাধারণত একা একাই নিজের জন্য অর্থ প্রদান করে।
বাট ফিউশন, যেখানে দুটি পাইপের প্রান্ত মুখোমুখি হয় এবং একটি উত্তপ্ত প্লেটের সাথে চাপা হয়, এটি একটি তৃতীয় পরিবার যা আমরা বর্তমানে তৈরি করি না। যদি আপনার প্রকল্পে বড়-ব্যাসের এইচডিপিই মেইন জড়িত থাকে, তাহলে এই শব্দটি বিদ্যমান রয়েছে তা জেনে রাখা উচিত যাতে আপনি সকেট এবং ইলেক্ট্রোফিউশন সরঞ্জামের পাশাপাশি যে কোনো সরবরাহকারীকে সঠিক প্রশ্ন জিজ্ঞাসা করতে পারেন।
ফিউশন চক্র, ধাপে ধাপে
প্রতিটি জয়েন্ট, সেটা বাথরুমের দেয়ালে 20 মিমি পিপি-আর কনুই হোক বা ওয়াটার মেনে 250 মিমি পিই টি-ই হোক, একই মৌলিক ক্রম অনুসরণ করে। মেশিন বদলায়, টুল বদলায়, টাইমিং বদলায়, কিন্তু যুক্তি বদলায় না। যখন একটি ঢালাই ব্যর্থ হয়, এটি প্রায় সবসময় এই পদক্ষেপগুলির মধ্যে একটি যা তাড়াহুড়ো করা হয়েছিল।
1. পাইপ বর্গক্ষেত্র কাটা
একটি আঁকাবাঁকা কাটা মানে একটি অসম সন্নিবেশ, যার অর্থ একটি অসম গলে যাওয়া। রোটারি কাটার এবং র্যাচেটিং কাটাররা হাতের করাতের চেয়ে অনেক বেশি নির্ভরযোগ্যভাবে এই কাজটি করে এবং তারা বোরের ভিতরে কোনো প্লাস্টিকের শেভিং রাখে না।
2. চেম্ফার এবং শেষ deburr
একটি চ্যামফার্ড পাইপ শেষের দিকে গলিত উপাদান স্ক্র্যাপ না করে ফিটিংয়ে স্লাইড করে। মেট্রিক এবং ইঞ্চি চ্যামফারিং সরঞ্জামগুলি অবিকল বিদ্যমান কারণ পাইপ মান বাজারের মধ্যে পৃথক।
3. সন্নিবেশ গভীরতা চিহ্নিত করুন
প্রতিটি ফিটিং একটি নির্দিষ্ট সন্নিবেশ গভীরতা আছে. একটি পরিমাপ প্যাড বা একটি সাধারণ পেন্সিল চিহ্ন অনুমানকে সরিয়ে দেয় এবং ইনস্টলারদের পাইপটিকে খুব বেশি দূরে বা পর্যাপ্ত দূরে ঠেলে দেওয়া থেকে বিরত করে।
4. পৃষ্ঠ পরিষ্কার বা স্ক্র্যাপ
PE এবং অনেক পলিওলিফিন পৃষ্ঠগুলি একটি অক্সিডাইজড স্তর বহন করে যা সঠিকভাবে ফিউজ হবে না। ইলেক্ট্রোফিউশনের আগে বাইরের ত্বক স্ক্র্যাপ করা বা খোসা ছাড়ানো বাধ্যতামূলক এবং বড় ব্যাসের সকেট ফিউশনের আগে এটি ভাল অনুশীলন।
5. উভয় পৃষ্ঠতল তাপ
বাইরের পাইপ এবং ভিতরের ফিটিং একই সময়ে একই ডাইতে উত্তপ্ত হয়। তাপমাত্রা, সময় নয়, এখানে নিয়ন্ত্রিত পরিবর্তনশীল, যে কারণে একটি স্থিতিশীল গরম করার সরঞ্জাম এত গুরুত্বপূর্ণ।
6. একটি মসৃণ আন্দোলনে যোগদান করুন
পাইপটি টানুন এবং ডাই ফিটিং বন্ধ করুন এবং মোচড় না দিয়ে সোজা তাদের একসাথে ধাক্কা দিন। যোগদানের সময় ঘূর্ণন গলিত সম্মুখভাগকে বিরক্ত করে এবং জয়েন্টের মধ্য দিয়ে একটি দুর্বল রেখা তৈরি করে।
7. ধরে রাখুন, তারপর ঠান্ডা করুন
নির্দিষ্ট সময়ের জন্য জয়েন্টটিকে স্থির রাখুন, তারপর এটি একা ছেড়ে দিন। শীতল করা ঢালাইয়ের অংশ, কাজ পুনরায় শুরু হওয়ার আগে অপেক্ষার সময় নয়। একটি উষ্ণ জয়েন্ট সরানো একটি অন্যথায় নিখুঁত জোড় নষ্ট করার সবচেয়ে সাধারণ উপায়গুলির মধ্যে একটি।
8. ফলাফল পরিদর্শন করুন
ঝালাই পুঁতি তাকান. ফিটিং কাঁধের উভয় পাশে একটি ইউনিফর্ম রিং, কোন ফাঁক, ফাটল বা অতিরিক্ত সন্নিবেশের চিহ্ন ছাড়াই, আপনাকে বলে যে প্রক্রিয়াটি এটির মতো আচরণ করেছে।
আপনি যদি এই তালিকা থেকে একটি জিনিস গ্রহণ করেন তবে এটি সাতটি ধাপ হতে দিন। আমরা চমৎকার কৌশল সহ ইনস্টলারদের দেখেছি এবং ভালভাবে রক্ষণাবেক্ষণ করা মেশিনগুলি জয়েন্টগুলি হারিয়ে ফেলে কারণ কেউ একটি টুল ব্যাগে পৌঁছানোর জন্য একটি উষ্ণ স্পুলের উপর ঝুঁকে পড়ে।
সকেট ফিউশন বা ইলেক্ট্রোফিউশন: কোন রুট কাজ ফিট করে
দুটি পদ্ধতি একই ধরণের স্থায়ী জয়েন্ট তৈরি করে, তবে তারা সেখানে বিভিন্ন উপায়ে পায়। সকেট ফিউশন বাইরে থেকে গরম করে, একটি হিটিং টুল ব্যবহার করে যা পাইপ এবং ফিটিং উভয়কেই স্পর্শ করে। ইলেক্ট্রোফিউশন ভিতর থেকে উত্তপ্ত হয়, ফিটিং এর মধ্যেই এমবেড করা একটি তারের কুণ্ডলীর মধ্য দিয়ে বিদ্যুৎ প্রবাহিত হয়।
| দৃষ্টিভঙ্গি | সকেট ফিউশন | ইলেক্ট্রোফিউশন |
|---|---|---|
| তাপের উৎস | ডাইস সহ বাহ্যিক গরম করার সরঞ্জাম | ফিটিং এর ভিতরে তারের কয়েল |
| সাধারণ পাইপ পরিসীমা | 20 মিমি থেকে 160 মিমি | 20 মিমি থেকে 315 মিমি |
| বিদ্যুতের চাহিদা | নিম্ন, প্রায়শই প্রায় 600 ওয়াট থেকে 1200 ওয়াট | উচ্চতর আউটপুট, ট্রান্সফরমার বা বৈদ্যুতিন সংকেতের মেরু বদল |
| জয়েন্ট প্রতি খরচ | কম ফিটিং খরচ | উচ্চ ফিটিং খরচ |
| প্রধান মানের ড্রাইভার | অপারেটর সময় এবং কৌশল | মেশিনের পরামিতি এবং ফিটিং ডেটা |
| মধ্যে ভাল কাজ করে | খোলা পরিখা, রাইজার, ইনডোর প্লাম্বিং | টাইট পরিখা, বড় ব্যাস, মেরামত |
| দক্ষতা প্রয়োজন | পরিমিত, শেখানো সহজ | পরিমিত, কিন্তু আরো পরামিতি শৃঙ্খলা |
| জন্য সাধারণ প্রথম পছন্দ | পিপি-আর জল এবং গরম করার সিস্টেম | সমাহিত PE প্রধান এবং বিতরণ নেটওয়ার্ক |
কোন সার্বজনীন বিজয়ী নেই. বাড়ির ভিতরে 32 মিমি পিপি-আর রাইজার চালানো একজন প্লাম্বিং ঠিকাদার প্রায় সবসময় সকেট ফিউশন বেছে নেবে কারণ ফিটিং সস্তা, মেশিন হালকা এবং জয়েন্ট দ্রুত। একটি লাইভ প্রধানের সাথে একটি 225 মিমি পিই শাখার সাথে সংযোগকারী একটি ইউটিলিটি ক্রু ইলেক্ট্রোফিউশন বেছে নেবে কারণ এটির পাইপের চারপাশে কম ক্লিয়ারেন্স প্রয়োজন এবং প্যারামিটারগুলি ফিটিং দ্বারা রেকর্ড করা হয়।
আমাদের পরিসরের সাধারণ মেশিন গ্রুপ দ্বারা আচ্ছাদিত ব্যাসের বাইরে উপরের পাইপ
হাতে ধ্রুবক তাপমাত্রা
63 মিমি
ডিজিটাল সকেট ফিউশন
200 মিমি
বেঞ্চ সকেট ফিউশন
63 মিমি
ট্রান্সফরমার ইলেক্ট্রোফিউশন
200 মিমি
বৈদ্যুতিন সংকেতের মেরু বদল ইলেক্ট্রোফিউশন
315 মিমি
বারগুলি সর্ববৃহৎ পাইপ ব্যাস দেখায় প্রতিটি মেশিন গ্রুপের সাথে কাজ করার জন্য ডিজাইন করা হয়েছে, সারাদিন সীমাতে ঝালাই করার সুপারিশ নয়।
প্রতিটি পরিসরের শীর্ষে একটি ব্যবহারিক নোট: একটি মেশিনের সর্বোচ্চ ব্যাসে ক্রমাগত ঢালাই গরম করার উপাদান এবং অপারেটরের উপর কঠিন। যদি আপনার বেশিরভাগ কাজ একটি মডেলের ক্ষমতার সিলিং এর কাছাকাছি বসে থাকে, তবে একটি সাইজ উপরে উঠলে সাধারণত আপনাকে একটি শীতল-চালিত মেশিন এবং দীর্ঘ পরিষেবা জীবন দেয়।
তাপমাত্রা নিয়ন্ত্রণ: একটি ভাল জোড় এবং একটি কলব্যাকের মধ্যে শান্ত পার্থক্য
ক্ষেত্র থেকে আমরা প্রায় প্রতিটি ব্যর্থতার মোডের কথা শুনি যা তাপমাত্রায় ফিরে আসে। ডায়ালের সেটিং নয়, কিন্তু ইনস্টলার কাজ করার সময় গরম করার সরঞ্জামটি আসলে কী করে, ঘন্টার পর ঘন্টা, ঠান্ডা আবহাওয়ায় বা অস্থির ভোল্টেজ সহ জেনারেটরে।
স্থিতিশীল তাপ কেন গুরুত্বপূর্ণ
পলিওলফিনগুলির "পর্যাপ্ত পরিমাণে গলে না" এবং "অপমানিত" এর মধ্যে একটি সরু জানালা থাকে। জানালার নীচে, পলিমার চেইনগুলি পরস্পর বিচ্ছিন্ন হয় না এবং জয়েন্টটি প্রথম দিন থেকেই দুর্বল। এর উপরে, উপাদান অক্সিডাইজ করে এবং জোড় ভঙ্গুর হয়ে যায়। একটি গরম করার সরঞ্জাম যা দশ বা পনের ডিগ্রী দ্বারা প্রবাহিত হয় আপনাকে সাইটে কোন দৃশ্যমান সতর্কতা ছাড়াই একটি ব্যর্থতা মোড থেকে অন্যটিতে নিয়ে যেতে পারে।
মেশিনে কি দেখতে হবে
একটি সত্যিকারের স্থিতিশীল নিয়ন্ত্রণ লুপ সহ একটি গরম করার উপাদান, একটি বডি যা দীর্ঘ রানের সময় অতিরিক্ত গরম হয় না, টুলটিতে সেই আসনটি পরিষ্কারভাবে মারা যায় এবং একটি বিদ্যুতের সীসা একটি ভিজা মেঝে জুড়ে থাকা এক্সটেনশন ছাড়াই কাজ করার জন্য যথেষ্ট দীর্ঘ। ডিজিটাল মডেলগুলিতে, একটি পরিষ্কার তাপমাত্রা রিডআউট যা একজন ইনস্টলার হাতের দৈর্ঘ্যে দেখতে পারে।
একটি জোড় একটি তাপ রেসিপি, একটি শক্তি সেটিং নয়। ডায়াল পজিশন তখনই উপযোগী যদি টুলটি আসলে সেই তাপমাত্রায় পৌঁছায় এবং ধরে রাখে।
এটি আমাদের সকেট ফিউশন মেশিনে তাপমাত্রা নিয়ন্ত্রণ ব্যবস্থায় এত প্রচেষ্টা করার একটি কারণ। এটি একটি চটকদার বৈশিষ্ট্য নয় এবং এটি ভাল ছবি তোলে না, তবে গ্রাহকরা যারা সস্তা সরঞ্জামগুলি চালান তারা প্রথম সপ্তাহে পার্থক্যটি লক্ষ্য করেন, বিশেষ করে যখন তারা ছোট বিস্ফোরণের পরিবর্তে ক্রমাগত ঢালাই করছেন।
আপনার প্রকল্পের জন্য একটি ফিউজিং মেশিন নির্বাচন করা
আপনি দাম তুলনা করার আগে, এই প্রশ্নের উত্তর লিখুন. আমাদের অভিজ্ঞতায়, বেশিরভাগ অসন্তুষ্ট কেনাকাটাগুলি খুব বেশি বা খুব কম অর্থ প্রদানের পরিবর্তে তাদের একটিকে এড়িয়ে যাওয়া থেকে আসে।
- পাইপ উপাদান। পিপি-আর, PE-HD, পিপি, PVDF, এবং PB সকলের নিজস্ব প্রস্তাবিত প্যারামিটার রয়েছে। আপনার দল আসলে কি ইনস্টল করে তা নিশ্চিত করুন।
- ব্যাস পরিসীমা। শুধু আজকের চাকরি নয় আগামী বারো মাস দেখুন। আপনার প্রত্যাশা করা সবচেয়ে বড় চুক্তির জন্য কেনা সাধারণত দুবার কেনার চেয়ে সস্তা।
- পদ্ধতি। সকেট ফিউশন, ইলেক্ট্রোফিউশন বা উভয়ই। অনেক ঠিকাদার প্রতিটি এক সঙ্গে শেষ.
- পাওয়ার প্রাপ্যতা। একক-ফেজ প্রধান, সাইট জেনারেটর, বা দীর্ঘ তারের রান. ভোল্টেজের মান ভোল্টেজ লেভেলের মতোই গুরুত্বপূর্ণ।
- ডকুমেন্টেশন প্রয়োজন. যদি আপনার ক্লায়েন্ট ওয়েল্ড রেকর্ডের জন্য জিজ্ঞাসা করে, একটি দৃশ্যমান ডিজিটাল তাপমাত্রা প্রদর্শন সহ একটি মেশিন সেই কথোপকথনটিকে আরও সহজ করে তোলে।
- ডাই এবং ফিটিং মান. বেশিরভাগ ইউরোপ এবং এশিয়ার জন্য মেট্রিক, অন্যান্য বাজারের জন্য ইঞ্চি। নিশ্চিত করুন যে আপনার প্রয়োজনীয় ডাইস পাওয়া যাচ্ছে।
- সমর্থন এবং অতিরিক্ত জিনিসপত্র. গরম করার উপাদান, থার্মোস্ট্যাট এবং ডাইস হল পরিধানের আইটেম। কত দ্রুত তাদের প্রতিস্থাপন করা যেতে পারে জিজ্ঞাসা করুন।
যদি আপনার কাজ পরিসরের মাঝখানে বসে থাকে, একটি ডিজিটাল সকেট ফিউশন মেশিন প্রায়শই সবচেয়ে নমনীয় একক ক্রয়, কারণ এটি একই সরঞ্জামের সাথে ছোট ঘরোয়া জয়েন্ট এবং মাঝারি বিতরণ পাইপকে কভার করে। আপনি যদি একটি নির্দিষ্ট কাজের সাথে একটি নির্দিষ্ট মডেলের মিল করার একটি কার্যকর উদাহরণ চান, আমাদের দল একটি দীর্ঘ অংশ লিখেছে আপনার প্রকল্পের জন্য সঠিক ডিজিটাল সকেট ফিউশন মেশিন নির্বাচন করা , আপনার প্রতিশ্রুতি দেওয়ার আগে একজন সরবরাহকারীকে জিজ্ঞাসা করার মতো প্রশ্নগুলি সহ।
একটি মডেল যা অনেক ঠিকাদারদের জন্য উপযুক্ত তা হল FYD63, একটি LED উইন্ডো তাপমাত্রা প্রদর্শন সহ একটি 63 মিমি ডিজিটাল সকেট ফিউশন মেশিন৷ এটি 20 মিমি থেকে 63 মিমি ব্যান্ড কভার করে যা গার্হস্থ্য এবং হালকা বাণিজ্যিক নদীর গভীরতানির্ণয়কে প্রাধান্য দেয়, এক নজরে কাজের তাপমাত্রা দেখায় এবং দ্বিতীয় ট্রিপ ছাড়াই একটি মই বহন করার জন্য যথেষ্ট হালকা।
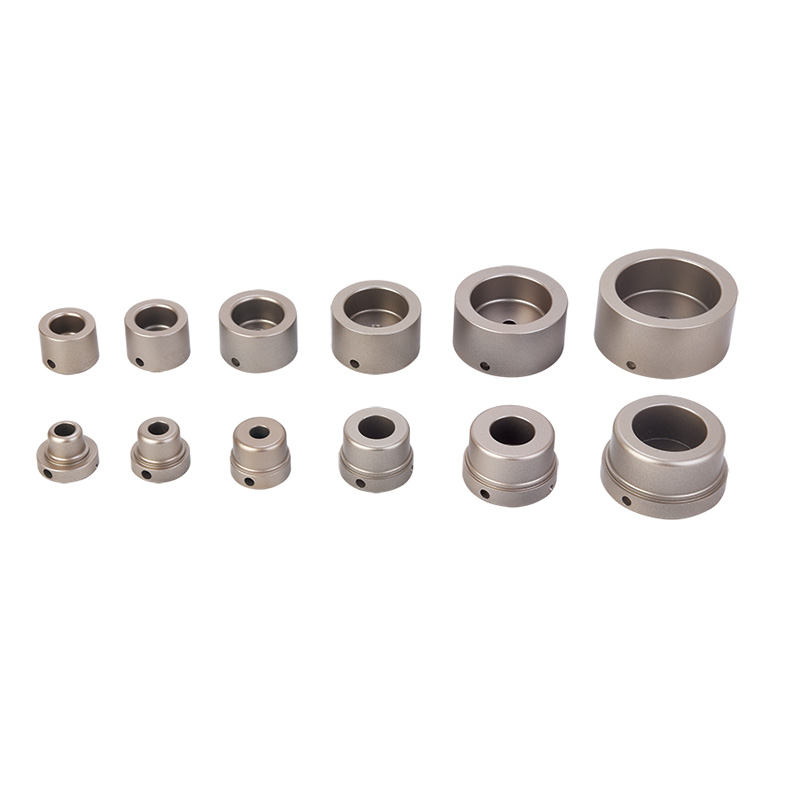 FYD63 63mm ডিজিটাল সকেট ফিউশন ওয়েল্ডিং মেশিন LED তাপমাত্রা প্রদর্শন, ডিজিটাল নিয়ন্ত্রণ, এবং গার্হস্থ্য এবং হালকা বাণিজ্যিক প্লাম্বিংয়ের জন্য উপযুক্ত একটি পোর্টেবল ডিজাইন সহ 20-63 মিমি পিপিআর পাইপ সংযোগ কভার করে। পণ্য দেখুন →
যদি আপনার কাজ নিয়মিতভাবে 110 মিমি-এর উপরে যায়, তবে সিদ্ধান্তকারী ফ্যাক্টরটি মেশিন থেকে পদ্ধতিতে স্থানান্তরিত হয়। মোটামুটি 160 মিমি এর উপরে, ইলেক্ট্রোফিউশন সাধারণত আরও ব্যবহারিক পছন্দ হয়ে ওঠে এবং কথোপকথনটি বহনযোগ্যতার পরিবর্তে পাওয়ার আউটপুট এবং ফিটিং প্রাপ্যতার দিকে মোড় নেয়।
মেশিনের চারপাশে টুলস: যেখানে বেশিরভাগ ওয়েল্ড সমস্যা শুরু হয়
একটি ইনস্টলার একটি চমৎকার ফিউজিং মেশিনের মালিক হতে পারে এবং এখনও মাঝারি জয়েন্টগুলি তৈরি করতে পারে, কারণ জোড়টি তার সামনের প্রস্তুতির মতোই ভাল। মেশিনের চারপাশে থাকা সরঞ্জামগুলি আলংকারিক অর্থে আনুষাঙ্গিক নয়। তারা মান নিয়ন্ত্রণ ব্যবস্থা.
পাইপ কাটার
ঘূর্ণমান, র্যাচেটিং, এবং বোরের ভিতরে বিকৃতি বা swarf ছাড়া বর্গাকার কাটের জন্য ভারী-শুল্ক কাঁচি।
চ্যামফারিং সরঞ্জাম
মেট্রিক এবং ইঞ্চি সংস্করণ যা পাইপের প্রান্ত থেকে তীক্ষ্ণ প্রান্ত নিয়ে যায় যাতে এটি পরিষ্কারভাবে ফিটিংয়ে প্রবেশ করে।
ইলেক্ট্রোফিউশন স্ক্র্যাপার
অক্সিডাইজড বাইরের স্তরটি সরান যা অন্যথায় পাইপ এবং গলিত ফিটিং পৃষ্ঠের মধ্যে বসবে।
ঠান্ডা রিং pliers
কোল্ড রিং ফিটিং এবং সম্পর্কিত সমাবেশ পদক্ষেপগুলির সাথে কাজ করার সময় মেট্রিক এবং ইঞ্চি সংস্করণ ব্যবহার করা হয়।
সকেট মেরামত
একটি সম্পূর্ণ পাইপ রান প্রতিস্থাপন ছাড়া একটি বিদ্যমান লাইন ক্ষতিগ্রস্ত বা লিক বিভাগ প্যাচিং জন্য.
গর্ত করাত এবং পরিমাপ প্যাড
শাখা সংযোগ এবং সামঞ্জস্যপূর্ণ সন্নিবেশ গভীরতা চিহ্নিতকরণ, দুটি ছোট কাজ যা খারাপভাবে করা হলে আউটসাইজ সমস্যা সৃষ্টি করে।
পাইপের আকার নির্বিশেষে এই দুটি সরঞ্জাম প্রতিটি কাজে তাদের স্থান অর্জন করে। একটি ভাল কাটার এবং তাদের মধ্যে একটি ভাল স্ক্র্যাপার যে কোনও একক মেশিন আপগ্রেডের চেয়ে বেশি ব্যর্থতা প্রতিরোধ করে।
 ইলেক্ট্রোফিউশন Pipe Scraper for PP-R and PE Pipes ইলেক্ট্রোফিউশনের আগে ময়লা এবং অক্সাইড স্তর অপসারণ করে 400 মিমি পর্যন্ত পাইপ পৃষ্ঠ প্রস্তুত করে, PP-R/PE পাইপলাইনে সামঞ্জস্যপূর্ণ, নির্ভরযোগ্য জয়েন্ট তৈরি করতে সহায়তা করে। পণ্য দেখুন →
স্ক্র্যাপিং হল স্টেপ ইনস্টলাররা প্রায়শই এড়িয়ে যান, সাধারণত এটি গরম বিকেলে অতিরিক্ত কাজের মতো মনে হয়। এটি এমন একটি পদক্ষেপ যা সবচেয়ে নির্ভরযোগ্যভাবে একটি জয়েন্টকে আলাদা করে যা আজ একটি চাপ পরীক্ষায় উত্তীর্ণ হয় যা এখনও পাঁচ বছরের মধ্যে ধারণ করে। একটি স্ক্র্যাপার যা পাইপের সাথে সঠিকভাবে ফিট করে এবং একটি সামঞ্জস্যপূর্ণ শেভিং সরিয়ে দেয় প্রতি জয়েন্টে সেকেন্ড লাগে।
 FYC-110 র্যাচেট প্লাস্টিক পাইপ কাটার পিভিসি, অ্যালুমিনিয়াম এবং প্লাস্টিকের পাইপের জন্য র্যাচেট-অ্যাকশন কাটার, একটি 3-75 মিমি পরিসর এবং বিভিন্ন কাজের সুনির্দিষ্ট, মসৃণ কাটার জন্য কমপ্যাক্ট ডিজাইন সহ। পণ্য দেখুন →
কাটার দিকে, একটি র্যাচেটিং কাটার আপনি ছোট ব্যাস অতিক্রম করার সাথে সাথে অতিরিক্ত খরচের মূল্য, কারণ এটি অপারেটরকে ব্লেডকে জোরপূর্বক বর্গাকারে রাখতে দেয়। বিকৃত পাইপের প্রান্তগুলি ডিম্বাকৃতির একটি লুকানো উত্স, এবং ডিম্বাকৃতি হল একটি সোজা সকেট ওয়েল্ডকে লড়াইয়ে পরিণত করে।
উপাদান এবং সাইটের সাথে মেশিনের মিল করা
পাইপের মধ্য দিয়ে কী চলছে এবং পাইপটি কোথায় ইনস্টল করা হচ্ছে তার উপর নির্ভর করে একই মেশিনটি খুব আলাদাভাবে আচরণ করতে পারে। নীচের টেবিলটি সেই কথোপকথনের জন্য একটি সূচনা বিন্দু, ফিটিং প্রস্তুতকারকের নিজস্ব প্যারামিটারের বিকল্প নয়।
| উপাদান | সাধারণ আবেদন | স্বাভাবিক পদ্ধতি | ব্যবহারিক নোট |
|---|---|---|---|
| PP-R | গার্হস্থ্য গরম এবং ঠান্ডা জল, গরম | সকেট ফিউশন | বেশিরভাগ কাজ 20 মিমি এবং 63 মিমি এর মধ্যে বসে |
| PE-HD | জলের মেইন, সেচ, বিতরণ | ইলেক্ট্রোফিউশন | ঢালাই করার আগে সারফেস স্ক্র্যাপিং অপরিহার্য |
| PP | শিল্প এবং প্রক্রিয়া লাইন | সকেট ফিউশন | মাধ্যমের রাসায়নিক সামঞ্জস্য পরীক্ষা করুন |
| পিভিডিএফ এবং পিবি | বিশেষত্ব এবং উচ্চ-তাপমাত্রা লাইন | সকেট ফিউশন | সংকীর্ণ তাপমাত্রা উইন্ডো, ডিজিটাল মেশিন পছন্দ |
| উপরের যে কোনটি | একটি বিদ্যমান লাইন মেরামত | ইলেক্ট্রোফিউশন or repair sockets | প্রায়শই একটি সম্পূর্ণ পাইপ অংশ কাটার চেয়ে দ্রুত |
সাইটের অবস্থা উপাদানের মতোই গুরুত্বপূর্ণ। বায়ু একটি গরম করার সরঞ্জাম থেকে তাপকে দূরে সরিয়ে নেয় এবং একটি খোলা পরিখাকে তাপমাত্রা ধরে রাখার জন্য একটি কঠিন জায়গা করে তোলে। বৃষ্টি এবং ধুলো প্রস্তুত পৃষ্ঠের উপর পেতে. ভোল্টেজ কমে যায় যখন একটি কম্প্রেসার একই সরবরাহে শুরু হয়। এগুলোর কোনোটিই একটি পদ্ধতি পরিত্যাগ করার কারণ নয়, তবে এগুলি হল একটি বিট হেডরুম সহ একটি মেশিন বেছে নেওয়ার এবং পরিস্থিতি পরিবর্তন হলে কী করতে হবে সে সম্পর্কে ক্রুদের প্রশিক্ষণ দেওয়ার কারণ।
একটি অভ্যাস আমরা প্রতিটি ইনস্টলেশন দলকে সুপারিশ করি: প্রতিটি শিফটের শুরুতে একটি পরীক্ষা জয়েন্টকে ঢালাই করুন, এটিকে খুলুন এবং গলিত প্যাটার্নটি দেখুন। এটি পাঁচ মিনিট সময় নেয় এবং এটি একটি প্রবাহিত থার্মোস্ট্যাট, একটি ক্ষতিগ্রস্থ ডাই, বা একটি নতুন ইনস্টলারের কৌশলটি কারো প্লাবিত বেসমেন্টে পরিণত হওয়ার আগে ধরে।
ওয়ার্কশপ থেকে পোর্ট পর্যন্ত: এই মেশিনগুলি কীভাবে তৈরি এবং পাঠানো হয়
আমরা Xiaoshan, Hangzhou-এ Xiaoshan এয়ারপোর্ট থেকে প্রায় ত্রিশ মিনিটের লিনপু ইন্ডাস্ট্রিয়াল জোনে এবং নিংবো এবং সাংহাই বন্দর উভয়েরই সহজ নাগালের মধ্যে তৈরি করি। সেই ভূগোল কোনো দুর্ঘটনা নয়। আমরা যে মেশিনগুলি তৈরি করি তার বেশিরভাগই দেশ ছেড়ে চলে যায় এবং বন্দরের কাছাকাছি থাকার কারণে আমাদের কাছ থেকে কেনা পরিবেশক এবং আমদানিকারকদের জন্য সরবরাহের সময় অনুমানযোগ্য থাকে।
যা আমরা নির্মাণ করি
- ধ্রুবক তাপমাত্রা এবং ডিজিটাল সকেট ফিউশন মেশিন
- বেঞ্চ সকেট ফিউশন machines
- ট্রান্সফরমার এবং বৈদ্যুতিন সংকেতের মেরু বদল ইলেক্ট্রোফিউশন মেশিন
- স্ক্র্যাপার এবং বড় কাটার সহ ইলেক্ট্রোফিউশন কাজের জন্য সরঞ্জাম
- কাটার, চেমফারিং টুল, কোল্ড রিং প্লায়ার, হোল করাত, পরিমাপ প্যাড
- সকেট, স্পিগট, স্যাডল সকেট এবং মেরামত সকেট
আমরা ক্রেতাদের সাথে কিভাবে কাজ করি
- OEM এবং ODM প্রয়োজনীয়তার জন্য কাস্টমাইজড পরিষেবা
- বিভিন্ন বাজারের জন্য মেট্রিক এবং ইঞ্চি স্পেসিফিকেশন
- পণ্য ডকুমেন্টেশন ডাউনলোডের জন্য উপলব্ধ
- কারখানার তথ্য এবং সার্টিফিকেট পর্যালোচনার জন্য প্রকাশিত
- ইংরেজি, রাশিয়ান এবং স্প্যানিশ ভাষা সমর্থন
- রপ্তানি আদেশ পরিচালনার ষোল বছর
আমাদের নকশা দর্শন মোটামুটি সরল: নির্ভুল, দ্রুত, মডুলার, এবং ব্যবহার করা সহজ। এটি শোনার চেয়ে মডুলার বিষয় বেশি। যখন মারা যায়, গরম করার উপাদান এবং হ্যান্ডলগুলি মেশিনের একটি পরিবারে বিনিময়যোগ্য হয়, তখন একজন পরিবেশক কম অতিরিক্ত জিনিসপত্র মজুত করতে পারে এবং একজন ইনস্টলার পুরো টুলটি ফেরত না পাঠিয়ে একটি জীর্ণ অংশ প্রতিস্থাপন করতে পারে। এর অর্থ হল এক ব্যাসের পরিসরের জন্য কেনা একটি মেশিন প্রতিস্থাপনের পরিবর্তে পরে বাড়ানো যেতে পারে।
আমরা আমাদের লক্ষ্যকে এমনভাবে বর্ণনা করি যাতে কিছু বিপণন বিভাগ সম্ভবত নরম হয়ে যায়, কিন্তু আমরা এটিকে সরাসরি রাখতে পছন্দ করি: যদি কোনও সরঞ্জাম একজন পেশাদারকে দ্রুত, আরামদায়ক এবং লাভজনকভাবে কাজ শেষ করতে এবং সময়মতো বাড়ি যেতে সাহায্য করে, তাহলে এটি সঠিকভাবে তৈরি করা হয়েছিল। যে মান ওয়ার্কশপ ছেড়ে যে প্রতিটি মেশিন পিছনে বসে.
Fusing Machines সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
ফিউজিং মেশিন এবং ওয়েল্ডিং মেশিনের মধ্যে পার্থক্য কী?
প্লাস্টিকের পাইপের কাজে দুটি পদ একই সরঞ্জাম বর্ণনা করে। ফিউজিং হল থার্মোপ্লাস্টিক পাইপ এবং ফিটিংগুলির গলন এবং যোগদানের বর্ণনা করার শিল্পের উপায়, তাই একটি ফিউজিং মেশিন এবং একটি প্লাস্টিকের পাইপ ওয়েল্ডিং মেশিন একই সরঞ্জাম।
63 মিমি পিপি-আর পাইপের জন্য আমার কী আকারের মেশিন দরকার?
একটি 20 মিমি থেকে 63 মিমি কাজের পরিসীমা সহ একটি মেশিন সেই ব্যাসটিকে আরামদায়কভাবে কভার করে। আপনি যদি 110 মিমি পর্যন্ত কাজ আশা করেন, তাহলে FYF110 বা একই পরিবারের একটি ডিজিটাল ইউনিটের মতো একটি মডেল দেখুন যাতে আপনি এক বছরের মধ্যে দুবার কিনছেন না।
আমি কি PE পাইপে একটি সকেট ফিউশন মেশিন ব্যবহার করতে পারি?
হ্যাঁ, সকেট ফিউশন PE পাইপে ব্যবহৃত হয় ব্যাস পরিসরের মধ্যে যা মেশিন সমর্থন করে। PP-R-এর চেয়ে প্রস্তুতি গুরুত্বপূর্ণ, কারণ PE একটি অক্সিডাইজড পৃষ্ঠ স্তর তৈরি করে যা গরম করার আগে অবশ্যই অপসারণ করতে হবে।
একটি জয়েন্ট রিলিজ করার আগে আমার কতক্ষণ ধরে রাখা উচিত?
এটি ব্যাস এবং প্রাচীর বেধ উপর নির্ভর করে, এবং পরিসংখ্যান ফিটিং বা পাইপ প্রস্তুতকারকের পরামিতি থেকে আসে। যে নিয়মটি কখনই পরিবর্তিত হয় না তা হল ঠাণ্ডা করা ঢালাইয়ের অংশ, তাই জয়েন্টটিকে সম্পূর্ণ শীতল সময়ের জন্য অবিচ্ছিন্ন রেখে দেওয়া উচিত, শুধু ধরে রাখার সময় নয়।
আমার কি মেট্রিক এবং ইঞ্চি পাইপের জন্য আলাদা ডাইস দরকার?
হ্যাঁ। নামমাত্র আকারগুলি একই রকম দেখায় কিন্তু প্রকৃত বাইরের ব্যাস ভিন্ন, তাই মেট্রিক এবং ইঞ্চি সিস্টেমগুলি বিভিন্ন ডাই এবং বিভিন্ন চেমফারিং সরঞ্জাম ব্যবহার করে। আমরা এই কারণে উভয় সংস্করণ উত্পাদন.
ইলেক্ট্রোফিউশন কি সকেট ফিউশনের চেয়ে ভাল?
কোনটিই সর্বজনীনভাবে ভালো নয়। ইলেক্ট্রোফিউশন বৃহৎ ব্যাস, সমাহিত মেইন এবং সীমাবদ্ধ পরিখার জন্য সুবিধা প্রদান করে। ছোট এবং মাঝারি ব্যাসের অন্দর কাজের জন্য সকেট ফিউশন সাধারণত দ্রুত এবং সস্তা। অনেক ঠিকাদার একে একে রাখেন।
ফিউজিং মেশিনগুলি নির্মাণ সরঞ্জামের কয়েকটি টুকরোগুলির মধ্যে একটি যেখানে অপারেটরের অভ্যাসগুলি টুলের স্পেসিফিকেশনের মতোই গুরুত্বপূর্ণ। স্থিতিশীল তাপমাত্রা নিয়ন্ত্রণ সহ একটি সু-নির্মিত মেশিন একটি ভাল ইনস্টলারকে তাদের প্রয়োজনীয় ধারাবাহিকতা দেয় এবং কম অভিজ্ঞ ইনস্টলার শেখার সময় ত্রুটির জন্য একটি মার্জিন দেয়। এই সংমিশ্রণটিই জয়েন্টগুলিকে ঋতুর চেয়ে কয়েক দশক ধরে ধরে রাখে।
আপনি যদি একটি প্রকল্পের জন্য সরঞ্জাম নির্বাচন করছেন, তাহলে আপনি সবচেয়ে দরকারী জিনিসটি পাইপ থেকে শুরু করতে পারেন: উপাদান, ব্যাস, পদ্ধতি এবং সাইটের অবস্থা। পাওয়ার আউটপুট থেকে ডাই অ্যাভেলেবিলিটি পর্যন্ত বাকি সব কিছুই সেই চারটি উত্তর থেকে অনুসরণ করে। এবং যদি আপনি একটি নির্দিষ্ট কনফিগারেশনের উপর দ্বিতীয় মতামত চান, আমাদের দল আমাদের সামনে প্রকৃত সংখ্যার সাথে কথা বলতে পেরে আনন্দিত।
সম্পর্কিত পণ্য


 +86-158 6813 9123
 +86-571- 82432777

 নং 7 ইয়াংগুয়াং রোড, লিনপু শিল্প এলাকা, হাংঝো শহর, ঝেজিয়াং প্রদেশ, চীন
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
